工业级3D打印机与桌面机对比:从精度、材料到产能的全面评估
在制造业车间的实际选型会上,一个常见场景是:工程师拿着一个精度要求±0.1mm的功能原型件,却在纠结该上工业级设备还是桌面机。这种犹豫并非没有道理——近五年桌面FDM 3D打印机的成型精度和材料兼容性提升明显,而工业级设备的价格门槛依然存在。但把两者放在同一标准下对比,差距远比参数表上看到的更具体。
精度差异的根源:不只是分辨率数字
桌面机标称层厚0.1mm、定位精度0.0125mm的参数并不少见,但实际打印一个100mm高的立式件时,累积误差往往超出预期。原因在于传动结构:桌面机多采用皮带传动配轻量化喷头,高速运行时惯量抖动难以完全抑制;工业3D打印机普遍采用滚珠丝杠加伺服闭环控制,配合刚性机架,在长时间连续打印中重复定位精度更稳定。对于3D打印模型中常见的薄壁、深腔结构,工业机的恒温腔体和主动冷却策略也能显著降低翘曲变形率。
另一个被低估的变量是喷嘴温控精度。桌面机PID控温波动常在±5℃,工业级设备可做到±1℃以内,这直接影响熔融沉积的层间结合强度。
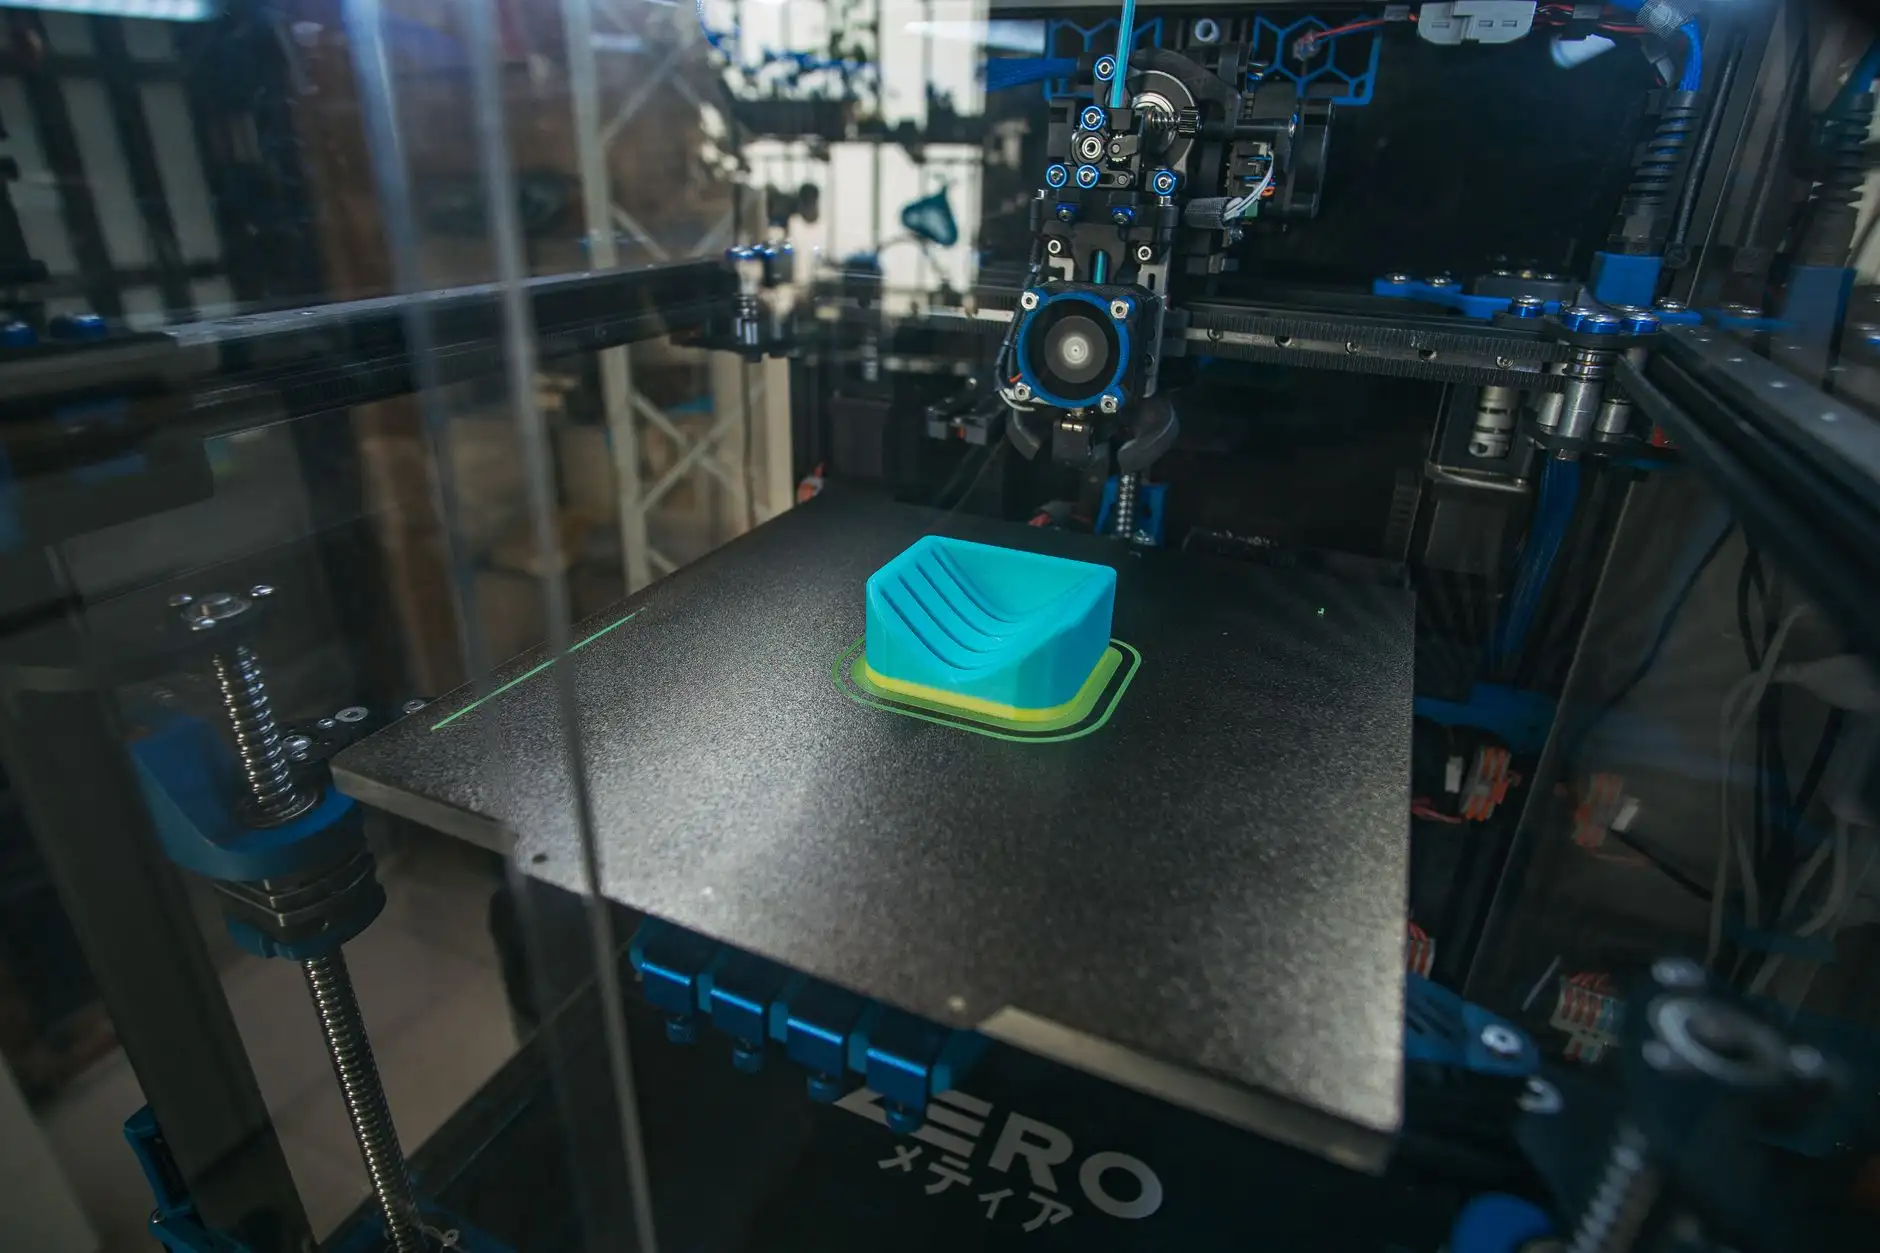
材料体系与产能:桌面机难以跨越的边界
桌面FDM3D打印机的材料生态以PLA、PETG、普通ABS为主,工程塑料如PEEK、PEI(Ultem)需要300℃以上喷嘴和80℃以上腔体温度,桌面机硬件架构基本无法支撑。工业工业3D打印设备则普遍支持高温工程材料,且具备干燥料仓、双喷头支撑材料等配置,这才使功能性端件的小批量生产成为可能。
产能维度的差距更直观:
- 成型尺寸:桌面机典型300×300×300mm,大型3D打印机可达1000mm以上单轴行程;
- 连续运行:工业机支持72小时以上无人值守打印,断料检测、断电续打为标配;
- 批次一致性:多台桌面机并行打印同一模型,件间差异可能达到0.3mm量级,工业机群控方案可将离散度控制在0.05mm内。
值得关注的是建筑3D打印领域,其浆料挤出系统对流量稳定性和龙门架刚性的要求,本质上就是工业级架构的延伸,桌面机逻辑在此完全不适用。
选型建议:按任务复杂度而非预算倒推
如果需求集中在外观验证、教学演示或3D照相后的个性化人像打印,桌面机配合成熟的3D打印解决方案已能覆盖,投入产出比更高。但凡涉及功能性测试件、小批量定制工装、高温工程材料成型,建议直接评估工业级平台——一台设备带来的材料自由度和尺寸稳定性,往往比多台桌面机拼凑更经济。
三帝梦工场在服务客户时的一个经验是:先明确零件的最薄壁厚、最大尺寸和材料牌号三项硬指标,再反推设备等级,比笼统比较"精度"更有效。设备选型的本质,是让工艺窗口匹配任务窗口。